
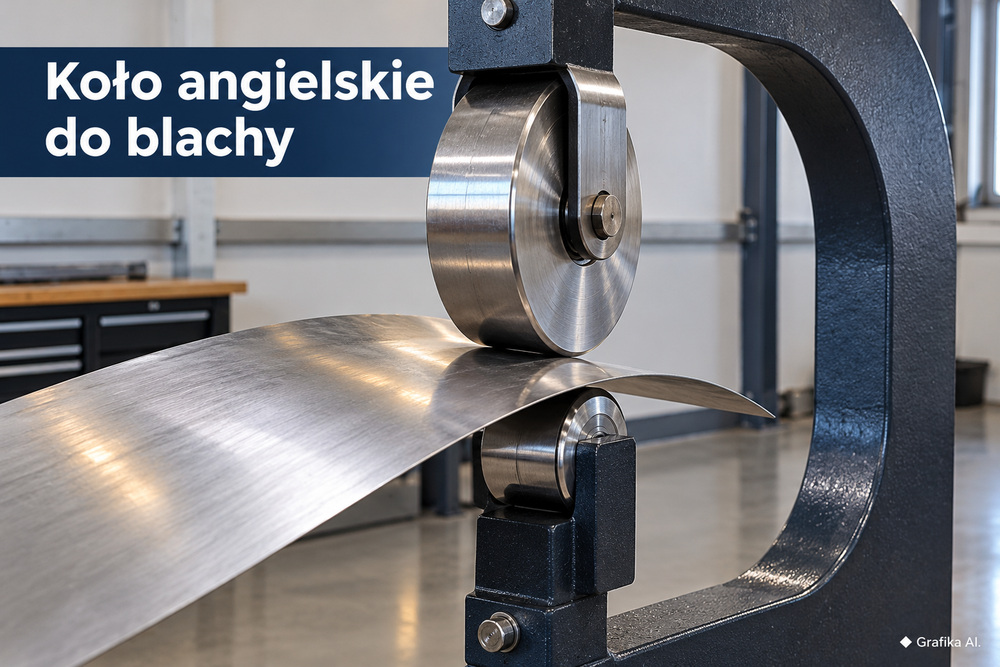
Koło angielskie do blachy – co sprawia, że na łuku pojawiają się nierówności mimo równych przejść?
Blacha po kilkunastu równych przejściach przez koło angielskie powinna układać się w płynny łuk. Tymczasem pod światło pojawiają się pasy, miejscowe wypukłości albo delikatne fale, których wcześniej nie było. Operator prowadził materiał równo, nie zmieniał kierunku przypadkowo, a mimo to powierzchnia wygląda gorzej niż przed ostatnią serią przejść. Problem polega na tym, że równy tor prowadzenia blachy nie oznacza równomiernego odkształcenia materiału. Koło angielskie miejscowo rozciąga blachę przez odkształcenie plastyczne, a efekt zależy nie tylko od ruchu arkusza, lecz także od siły docisku, profilu rolek, podparcia i wcześniejszej obróbki. Zanim zacznie się poprawiać nierówności kolejnymi przejściami, trzeba ustalić, czy są to ślady nierównomiernego walcowania, czy oznaka nadmiaru rozciągniętego materiału.
Dlaczego jednakowe przejścia nie dają jednakowego rozciągnięcia blachy?
Koło angielskie do blachy nie działa jak urządzenie nadające arkuszowi określony promień po jednym przejściu. Górne koło i dolna rolka wywierają nacisk na ograniczoną powierzchnię, powodując miejscowe odkształcenie plastyczne. W miarę rozciągania wybranych obszarów zmienia się geometria całego panelu. Jeżeli środek arkusza zostanie wydłużony bardziej niż jego otoczenie, materiał zacznie tworzyć powierzchnię wypukłą. Jeżeli rozciąganie będzie nierównomierne, zamiast płynnego łuku pojawią się lokalne różnice krzywizny.
Najczęstszy błąd polega na prowadzeniu kolejnych ścieżek w jednakowych odstępach, ale bez kontroli ich rzeczywistego nakładania. Strefa kontaktu rolki z blachą nie ma stałej szerokości. Zależy między innymi od promienia poprzecznego dolnej rolki, docisku, grubości i właściwości materiału oraz aktualnej krzywizny panelu. Dlatego odstęp, który początkowo zapewniał równomierne pokrycie powierzchni, po zmianie kształtu arkusza może pozostawiać słabiej odkształcone pasy.
Przykład hipotetyczny: wykonywany jest fragment poszycia z blachy aluminiowej o grubości 1 mm. Operator prowadzi kolejne ścieżki w odstępach około 10 mm, utrzymując podobne tempo pracy. Po kilku seriach pod światłem pojawiają się podłużne pasy. Nie oznacza to automatycznie, że odstęp 10 mm jest niewłaściwy. Najpierw trzeba sprawdzić szerokość rzeczywistego śladu kontaktu oraz to, czy sąsiednie ścieżki zachodzą na siebie. Jeśli pomiędzy nimi pozostają obszary mniej rozciągnięte, panel może uzyskać nierównomierną krzywiznę mimo regularnego prowadzenia.
Druga przyczyna to zmienny nacisk w trakcie przejścia. Nawet gdy ustawienie śruby regulacyjnej pozostaje takie samo, siła działająca na blachę nie musi być identyczna w każdym miejscu. Arkusz stopniowo zmienia kształt, jego podparcie jest inne na początku i końcu ruchu, a obciążenie ramy może się zmieniać. Szczególnie w większych panelach znaczenie ma ciężar części materiału wystającej poza maszynę.
W praktyce trzeba rozróżnić trzy sytuacje:
- Regularne pasy zgodne z kierunkiem przejść – najpierw sprawdza się nakładanie ścieżek, profil dolnej rolki i stabilność docisku. Kolejna seria mocniejszych przejść może tylko pogłębić różnice.
- Nierówności występujące głównie przy końcach przejść – podejrzenie pada na zatrzymywanie lub zmianę kierunku ruchu pod naciskiem, a także na sposób podtrzymywania arkusza.
- Rozległe fale zmieniające położenie po lekkim naciśnięciu – prawdopodobna jest niestabilność powierzchni związana z nadmiarem rozciągniętego materiału lub naprężeniami. Samo zagęszczenie ścieżek nie rozwiąże takiego problemu.
Istotna jest też historia obrabianego arkusza. Blacha wcześniej młotkowana, lokalnie prostowana, gięta albo walcowana może mieć nierównomierny stopień umocnienia i odmienny rozkład naprężeń. Ten sam nacisk nie musi wtedy powodować takiego samego przyrostu odkształcenia. Różnice bywają szczególnie widoczne na panelach wielokrotnie poprawianych, gdzie część powierzchni przeszła znacznie więcej operacji niż pozostałe obszary.
Decyzja praktyczna: jeżeli nierówności układają się w regularne pasy, należy najpierw skorygować sposób nakładania przejść i sprawdzić nacisk na próbce tego samego materiału. Jeśli powierzchnia wyraźnie przeskakuje między dwoma położeniami, trzeba przerwać dalsze rozciąganie i zdiagnozować rozkład nadmiaru materiału.
Promień dolnej rolki, stan maszyny i podparcie arkusza – skąd biorą się miejscowe wybrzuszenia?
Dolna rolka, nazywana również kowadełkiem, określa profil strefy roboczej. Jej dobór wpływa na rozkład nacisku i sposób rozciągania blachy. Rolka o mniejszym promieniu poprzecznym ma bardziej wypukły profil, przez co przy porównywalnych warunkach obciążenie skupia się na węższym obszarze. Ułatwia to intensywniejsze kształtowanie lokalnych krzywizn, ale zwiększa ryzyko powstawania wyraźnych śladów. Rolka o większym promieniu rozkłada kontakt szerzej i zazwyczaj lepiej nadaje się do łagodniejszych przejść oraz wygładzania powierzchni.
Nie należy jednak utożsamiać promienia dolnej rolki z promieniem gotowego łuku. Ostateczna geometria zależy od sumy odkształceń, kierunku przejść i pracy całego arkusza.
Dobór dolnej rolki, czyli kowadełka, powinien wynikać z wymaganej krzywizny panelu i etapu obróbki, a nie wyłącznie z chęci szybszego uzyskania wypukłości. Bardziej zaokrąglony profil skupia nacisk na węższym obszarze, co sprzyja intensywniejszemu miejscowemu rozciąganiu, ale zwiększa ryzyko powstawania widocznych ścieżek. Łagodniejszy profil pozwala szerzej rozłożyć kontakt i zwykle lepiej sprawdza się przy formowaniu niewielkich krzywizn oraz końcowym wygładzaniu. Przed zmianą kowadełka należy sprawdzić jego przeznaczenie i zgodność z konkretnym modelem koła angielskiego. Sama wymiana rolki nie skoryguje blachy, która została już nadmiernie rozciągnięta.
Przykład hipotetyczny: operator wykonuje szerokie, łagodnie wypukłe poszycie i używa dolnej rolki o mocno zaokrąglonym profilu. Kształt powstaje stosunkowo szybko, jednak na powierzchni zaczynają być widoczne wąskie ścieżki. W takiej sytuacji zmiana na rolkę o większym promieniu może poprawić rozłożenie oddziaływania na powierzchnię. Ma to sens wtedy, gdy panel wymaga dalszego, delikatnego kształtowania lub wygładzania. Jeżeli jednak materiał został już nadmiernie rozciągnięty, szersza rolka nie usunie automatycznie nadmiaru powierzchni.
Drugim obszarem kontroli jest stan techniczny koła angielskiego. Nawet dobrze dobrane narzędzie nie zapewni powtarzalnych wyników, jeśli rolki lub ich mocowania pracują nieprawidłowo.
- Zabrudzone powierzchnie robocze. Twarda drobina pomiędzy rolką a blachą może pozostawić miejscowy odcisk. Przed pracą trzeba usunąć opiłki i zanieczyszczenia z obu rolek oraz powierzchni arkusza.
- Wgniecenia, rysy i uszkodzenia rolek. Defekty powierzchni mogą odwzorowywać się na obrabianym materiale. Uszkodzona rolka wymaga oceny, regeneracji zgodnej z wymaganiami producenta albo wymiany.
- Nieprawidłowa osiowość. Jeżeli górne koło i dolna rolka nie są ustawione zgodnie z konstrukcją urządzenia, kontakt może być niesymetryczny. Przed zmianą ustawień należy skorzystać z procedury regulacyjnej przewidzianej dla danego modelu.
- Luzy i niestabilna rama. Zużyte mocowania, luzy w łożyskach, niestabilne stanowisko lub nadmierne ugięcie konstrukcji mogą powodować zmiany nacisku podczas prowadzenia materiału.
Regulację koła angielskiego należy przeprowadzać zgodnie z instrukcją producenta konkretnego modelu, ponieważ konstrukcja mocowań, sposób ustawiania rolek i mechanizm regulacji docisku mogą się różnić. Przed rozpoczęciem pracy trzeba sprawdzić prawidłowe osadzenie kowadełka, stan powierzchni roboczych, swobodę obrotu rolek oraz stabilność mocowań. Jeżeli podczas prowadzenia blachy nacisk jest nierównomierny albo materiał wyraźnie ściąga na jedną stronę, nie należy kompensować tego większą siłą docisku. Najpierw trzeba skontrolować ustawienie elementów roboczych według dokumentacji urządzenia, a następnie wykonać próbę na arkuszu o takich samych właściwościach jak materiał przeznaczony do właściwej obróbki.
Osobnym problemem jest sposób trzymania blachy. Na małym arkuszu operator łatwo kontroluje ułożenie materiału. Przy długim poszyciu wystająca część potrafi działać jak dźwignia, powodując przechylenie albo skręcanie panelu względem rolek. Wtedy nawet prostoliniowy ruch rąk nie oznacza jednakowego kontaktu na całej długości przejścia.
Przykład hipotetyczny: podczas wykonywania łuku na panelu o długości 900 mm jedna strona arkusza opada pod własnym ciężarem. Operator podnosi ją przy końcu każdego przejścia. W rezultacie zmienia kąt prowadzenia materiału i dodatkowo obciąża strefę roboczą. Rozwiązaniem jest stabilniejsze podparcie swobodnej części panelu, ewentualnie pomoc drugiej osoby i ograniczenie niekontrolowanego skręcania. Podparcie nie powinno jednak blokować naturalnego ruchu blachy ani wymuszać jej odkształcenia.
Szczególnej uwagi wymagają brzegi arkusza. Przy krawędzi zmienia się sposób przenoszenia naprężeń, a obrabiany obszar nie jest otoczony materiałem ze wszystkich stron. Intensywne przejazdy do samej krawędzi mogą prowadzić do jej wydłużenia i pofalowania. W niektórych pracach blacharskich pozostawia się więc technologiczny margines, który jest obrabiany lub docinany dopiero po uzyskaniu zasadniczego kształtu. Nie jest to jednak reguła dla każdej części – przy gotowych wymiarach i niewielkim zapasie materiału trzeba wcześniej zaplanować przebieg przejść.
Priorytet kontroli jest prosty: najpierw czystość i stan rolek, później osiowość, mocowania oraz stabilność maszyny, a następnie sposób podparcia panelu. Dopiero gdy te elementy są prawidłowe, zmiana promienia dolnej rolki staje się miarodajnym testem technologii kształtowania.
Jak usunąć nierówności bez dalszego rozciągania blachy?
Najbardziej kosztowny błąd to próba zlikwidowania każdej fali przez zwiększenie docisku. Mocniejszy nacisk nie jest uniwersalną metodą prostowania powierzchni. Koło angielskie przede wszystkim odkształca i rozciąga materiał, dlatego dodatkowe przejścia mogą zwiększyć miejscowy nadmiar powierzchni zamiast go usunąć.
Przed korektą trzeba określić rodzaj wady. Przydają się dwie metody kontroli: obserwacja refleksów świetlnych oraz porównanie geometrii z szablonem.
Refleks można uzyskać za pomocą długiego źródła światła lub odbicia prostych linii na powierzchni. Płynne załamanie odbicia wskazuje na zmianę krzywizny, natomiast nagłe przesunięcie linii pozwala zlokalizować wyraźną nierówność. Taka kontrola jest szczególnie użyteczna na blachach przeznaczonych pod lakier, ponieważ późniejsza powłoka o wysokim połysku mocno eksponuje podobne defekty.
Szablon wykonany do oczekiwanego profilu pozwala ocenić, czy wada oznacza brak wymaganej wypukłości, czy jej nadmiar. Trzeba go przykładać bez dociskania panelu do wymaganego kształtu, ponieważ cienka blacha może chwilowo ugiąć się pod naciskiem i dać fałszywy wynik. Przy powierzchniach o podwójnej krzywiźnie jeden szablon nie wystarczy – kontrola powinna obejmować przekroje w więcej niż jednym kierunku.
Przykład hipotetyczny: na wyprofilowanym fragmencie błotnika pojawiają się trzy delikatne pasy, ale panel pozostaje stabilny, a szablon pokazuje miejscowy niedobór wypukłości między nimi. Jeżeli grubość i stan materiału pozwalają na dalsze kształtowanie, można wykonać próbę łagodniejszych, gęściej nakładających się przejść na odpowiadającej mu próbce. Celem jest wyrównanie rozkładu odkształcenia, nie zwiększenie całkowitego wybrzuszenia bez kontroli.
Inaczej wygląda przypadek, gdy środkowa część panelu ugina się po lekkim dotknięciu, a następnie gwałtownie wraca lub przeskakuje do innego położenia. To charakterystyczne zachowanie określane jako oil canning. Może wynikać z nadmiernego lokalnego rozciągnięcia, niekorzystnego rozkładu naprężeń, geometrii panelu albo sposobu jego zamocowania. Wówczas kolejne przejścia rozciągające nie są właściwą pierwszą reakcją.
Należy również uwzględnić sprężynowanie blachy. Po zwolnieniu obciążenia część odkształcenia sprężystego zanika, dlatego kształt pod rolkami różni się od swobodnego kształtu panelu. Wielkość tego efektu zależy między innymi od stopu, stanu umocnienia, grubości, geometrii i historii odkształcenia. Nie powinno się kompensować go automatycznie większym dociskiem bez sprawdzenia kształtu po odciążeniu.
Przy wykonywaniu paneli o wymaganej jakości powierzchni sprawdza się następująca kolejność diagnostyczna:
- Przerwij obróbkę i odciąż panel. Oceń jego swobodny kształt oraz sprawdź, czy nierówności pozostają w tym samym miejscu.
- Obejrzyj odbicia światła i użyj szablonu. Zaznacz obszary zbyt płaskie, nadmiernie wypukłe i niestabilne. Nie traktuj wszystkich jako tej samej wady.
- Sprawdź rolki, ustawienie maszyny i podparcie. Usuń przyczyny mechaniczne przed kolejnym przejściem.
- Wykonaj próbę na materiale porównawczym. Próbka powinna mieć ten sam gatunek, stan materiału i grubość, a najlepiej pochodzić z tej samej partii. Test na miękkiej blasze aluminiowej nie pozwoli wiarygodnie ocenić zachowania twardszego stopu.
- Zmieniaj tylko jeden parametr naraz. Osobno sprawdzaj wpływ docisku, nakładania ścieżek, promienia rolki lub podparcia. Zmiana wszystkiego jednocześnie uniemożliwia ustalenie przyczyny poprawy albo pogorszenia.
- Przerwij rozciąganie, jeśli panel staje się niestabilny. Ocena dalszej korekty powinna uwzględniać gatunek stopu, wymagany kształt, grubość oraz dopuszczalne zmiany powierzchni.
Przy niewielkich, stabilnych nierównościach można rozważyć delikatne wygładzanie, czyli planishing, z wykorzystaniem właściwie dobranych rolek i kontrolowanego kontaktu. Ma to sens, gdy problem dotyczy drobnych śladów obróbki, a nie rozległego nadmiaru rozciągniętej blachy. Wygładzanie również może powodować dodatkowe odkształcenie plastyczne, więc nie wolno traktować go jako operacji całkowicie neutralnej dla geometrii.
Jeżeli panel został już nadmiernie rozciągnięty, konieczna może być inna technologia korekty, a czasem wykonanie części ponownie. Metody obkurczania czy obróbki cieplnej wymagają znajomości konkretnego stopu, jego stanu i dopuszczalnych zmian właściwości. Nie należy stosować palnika ani wyżarzania jako uniwersalnego sposobu usuwania fal, zwłaszcza przy elementach o określonych wymaganiach wytrzymałościowych.
Istotne jest także bezpieczeństwo. Między górnym kołem, blachą i dolną rolką występuje niebezpieczna strefa zgniatania palców. Materiał należy prowadzić za bezpieczne obszary, z dala od punktu kontaktu, zgodnie z instrukcją konkretnej maszyny. Do tego dochodzą ostre krawędzie arkusza, ryzyko jego niekontrolowanego przemieszczenia oraz konieczność stabilnego zamocowania urządzenia. Rękawice odpowiednie do pracy z blachą nie zastępują zachowania bezpiecznej odległości od rolek.
W warsztacie wyposażonym do ręcznego kształtowania poszyć liczy się zarówno dobór samej maszyny, jak i dostępność rolek o różnych profilach oraz możliwość ich prawidłowej regulacji. Przy analizie wyposażenia i organizacji obróbki trzeba oddzielić parametry deklarowane przez dostawcę od rzeczywistych możliwości danego stanowiska. Nie każdy zestaw nadaje się do dużych paneli, grubszej blachy czy wymagających elementów o podwójnej krzywiźnie.
Od czego zacząć naprawę? Najpierw ustal, czy oglądana nierówność jest nierównym pasem odkształcenia, czy niestabilnością wynikającą z nadmiaru powierzchni. Użyj światła i szablonu na odciążonym panelu. Jeżeli wada odpowiada ścieżkom rolek, sprawdź ich stan, nakładanie i docisk na próbce. Jeśli blacha przeskakuje pod lekkim naciskiem, zatrzymaj dalsze rozciąganie. To rozróżnienie pozwala uniknąć sytuacji, w której pozornie drobna poprawka zamienia niewielką nierówność w panel wymagający poważnej naprawy albo wymiany.
FAQ – najczęstsze pytania o nierówności po kole angielskim
Czy większy docisk pozwala szybciej wyrównać łuk?
Nie zawsze. Większy nacisk nasila miejscowe odkształcenie plastyczne i może pogłębić ślady rolek albo nadmiernie rozciągnąć blachę. Najpierw należy sprawdzić geometrię i rodzaj wady.
Dlaczego na blasze widać pasy, mimo że przejścia były równoległe?
Najczęściej przyczyną jest nierównomierne nakładanie stref kontaktu, zmienny docisk lub nieodpowiedni profil dolnej rolki. Równe odstępy między ścieżkami nie gwarantują identycznego odkształcenia.
Jaka dolna rolka jest najlepsza do łagodnych łuków?
Zwykle korzystniejsza jest rolka o większym promieniu poprzecznym, zapewniająca szerszy kontakt. Dobór zależy jednak od grubości, właściwości materiału, oczekiwanej krzywizny i konstrukcji maszyny.
Czy falującą blachę można naprawić samym kołem angielskim?
Jeżeli problem wynika z niedostatecznie równomiernego rozciągnięcia, ostrożna korekta może pomóc. Przy nadmiernym rozciągnięciu i zjawisku oil canning dalsze przejścia mogą pogorszyć stan panelu.
Ile przejść trzeba wykonać, żeby uzyskać równy łuk?
Nie istnieje uniwersalna liczba. Zależy ona od gatunku i stanu blachy, jej grubości, profilu dolnej rolki, nacisku oraz wymaganej geometrii. Pracę należy kontrolować etapami, zamiast przyjmować z góry ustaloną liczbę cykli.
Jak sprawdzić, czy nierówności powoduje maszyna?
Należy obejrzeć i oczyścić rolki, sprawdzić ich swobodny obrót, osiowość, mocowania oraz sztywność stanowiska. Następnie wykonać kontrolowane przejścia na próbce tego samego materiału.
Czy nierówności mogą pojawić się dopiero po zdjęciu blachy z maszyny?
Tak. Po zwolnieniu obciążenia występuje sprężynowanie, a cienki panel może zmienić kształt również wskutek działania naprężeń i własnego ciężaru. Dlatego ocenę należy wykonywać na swobodnym, prawidłowo podpartym arkuszu.
Więcej informacji na: https://metcor.pl
Dodaj komentarz